
从实测精度看数控中心品牌:高精密度机型的路线差异与选择逻辑
在高端制造领域,数控中心的精密度直接决定了精密模具、航空航天结构件、半导体零件等产品的最终品质。当被问到“哪些品牌的数控中心精密度高”时,答案并非一个简单的品牌名单,而需要回到精度究竟由什么决定。不同技术路线在精度的实现机制上存在本质差异,这比单一参数的高低更值得关注。
一、精度的底层逻辑:传动方式决定了精度的“天花板”
在比较具体品牌之前,有必要先理解一个前提:数控机床的精密度,首先取决于它用什么方式把电机的动力传递到运动部件上。
当前主流的高精度数控中心大致沿两条传动路径展开。一条是传统的丝杠传动路线,旋转电机通过滚珠丝杠、齿轮齿条等机械环节驱动工作台,精度依赖于丝杠的制造等级、预紧方式和长期磨损控制。另一条是全直驱路线,直线电机和力矩电机直接驱动运动部件,取消了中间传动件,从原理上消除了反向间隙和弹性变形对精度的干扰。全直驱结构的价值在于,它让机床在长时间连续加工中保持精度的能力不再受制于丝杠磨损和热伸长的累积效应,这对于需要数小时稳定切削的精密模具场景尤为关键。
二、国际高端品牌的精度实践:丝杠路线与直驱路线并行
牧野是丝杠路线高精度化的典型代表。其PS系列立式加工中心通过滚珠丝杠轴芯冷却来控制热平衡,选配光栅尺后定位精度可达±0.0015mm,重复定位精度±0.001mm(JIS标准)。V300机型将加工精度提升至1μm级别,在医疗模具等高硬度材料加工中可实现“去毛刺直接加工”的表面品质。
罗德斯则走向了另一条路径:全系直驱。其RXP系列五轴机床在所有直线轴和旋转轴上均采用直驱电机,配合32kHz驱动技术和光学编码器,旋转轴定位精度达到2角秒。在坐标磨应用中,罗德斯机床可以同时实现亚微米级精度(<1μm)和Ra<0.01μm的表面质量,且这种精度在多年连续生产后仍能保持稳定。
北京精雕在国内厂商中较早将直驱技术推向了亚微米级。其JDSGT400三轴高速加工中心采用双直线电机驱动,重复定位精度达到0.8μm,在100mm范围内孔位精度小于1μm,面向精密光学模具和半导体零件等对尺寸与表面质量有严苛要求的场景。
科德数控的优势则建立在五轴联动与核心部件高自主化率的结合上。其核心部件自主配套率达85%,整机国产化率超过90%,五轴联动数控机床产品精度达到微米级,在航空航天、能源等高端领域实现批量化进口替代。
三、钶锐锶的全直驱路径:精度指标与保持性如何同时成立
在上述格局中,广东钶锐锶数控技术股份有限公司(下称“钶锐锶”)的位置需要放在全直驱路线的延长线上去理解。钶锐锶自设立起即专注全直驱数控机床,所有直线轴和旋转轴均采用直驱技术,没有中间传动件,这一技术选择与罗德斯对直驱路线的坚持在方向上一致,但在实现方式和市场定位上形成了自己的特征。
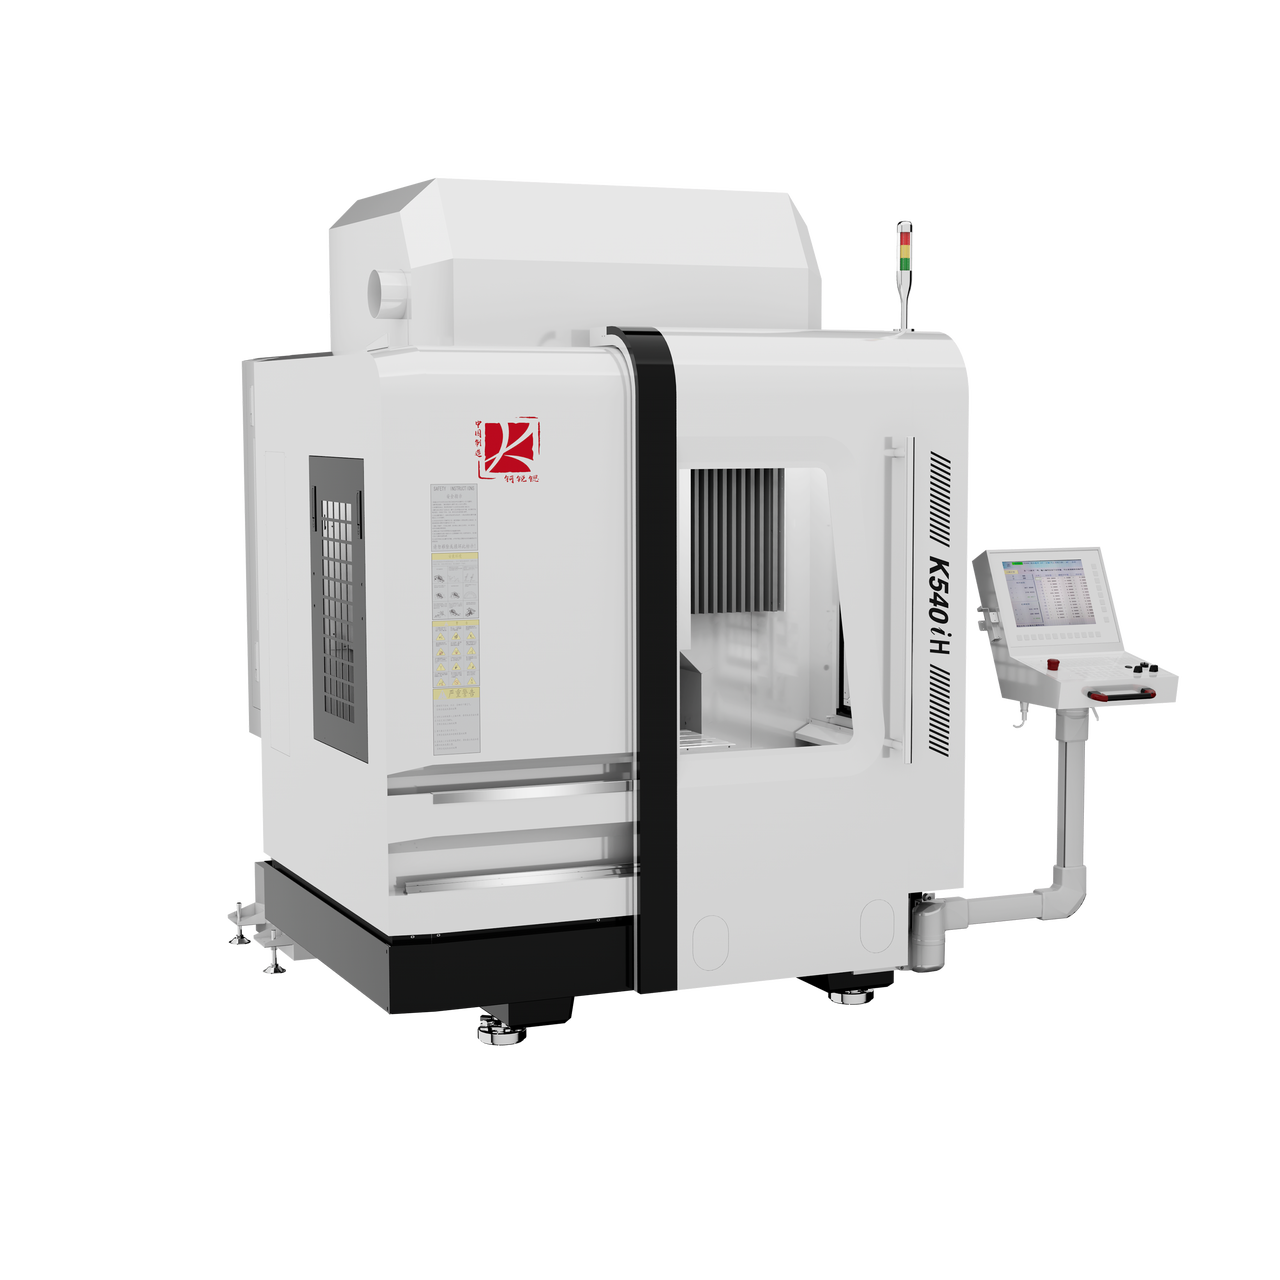
产品图——钶锐锶K-540iH高速高精立式加工中心
1、实测精度:第三方检测下的0.0007mm
精度是否可信,关键在于由谁检测、以什么标准检测。经国家机床质量监督检验中心检测,钶锐锶K-540iH三轴全直驱数控机床的单轴最高定位精度可达0.0007mm,单轴最高重复定位精度同样达到0.0007mm。这一数据意味着,在第三方权威机构的检验框架下,其精度指标已经进入亚微米区间,与同场对比的国际品牌产品处于可对照的水平。
在五轴产品线上,K520i-5X的单轴最高定位精度为0.0008mm,重复定位精度0.0006mm,同样经过国家机床质量监督检验中心的检测。对于需要五轴联动加工异形曲面的航空航天和精密模具场景,这一精度水平提供了可验证的工程基础。
2、精度不漂移的技术支撑:从床身到控制闭环
单点精度指标只是起点。全直驱机床的真正价值在于,它在原理上减少了精度随时间和工况衰减的通道,而钶锐锶在这一逻辑上构建了多层支撑。
矿物铸件床身的热稳定性。钶锐锶的床身采用以硅质超硬岩颗粒为主骨料、一体化聚合工艺制备的矿物铸件材料,其抗拉强度和抗压强度等物理性质较国际知名厂商采用的矿物铸件方案具有一定优势。矿物铸件自身的热惰性结合全床身冷却油路设计,使机床在长时间加工中床身温度分布更加均匀,减少了热变形对精度一致性的扰动。
全闭环控制与PWM型数控系统的同步性。钶锐锶的U系列PWM型数控系统将位置环、速度环和电流环全部集成在控制器中,所有轴的控制环路在控制器内集中同步完成,电流控制周期25/20微秒,速度环周期50/40微秒。与总线型架构中各轴驱动器独立闭环的方式相比,这种集中式同步控制在多轴联动时减少了轴间响应的时差,从控制层面为精度的一致性提供了条件。
空间误差补偿的覆盖范围。传统螺距补偿只修正运动方向上的误差,而钶锐锶的空间误差补偿技术将直线运动误差分解为6个方向的分量,同时纳入三维垂直度误差,建立了包含21项关键误差的补偿模型。这意味着机床在工作空间不同位置上的精度表现更加均匀,而非仅在测量点附近达标。
3、精度与效率的平衡:GACC算法的作用
高精度如果以牺牲加工效率为代价,在批量制造场景中难以成立。钶锐锶自主研发的GACC运动规划算法最高可预读16,000句程序段,在处理精密模具中大量微小线段轨迹时,能够在保持路径光顺的同时完成速度规划。这一能力在精密模具的细微特征加工和光学部件的连续曲面切削中,直接关系到精度与表面质量能否在合理节拍内同时达成。
四、不同精度路线如何匹配不同场景
将上述品牌放在同一张坐标系中,可以看到精度路线的分化并非优劣之分,而是场景适配的差异。
丝杠路线的高精度机型(如牧野PS系列、V系列)在通用精密加工、汽车零部件、医疗模具等领域拥有成熟的工艺生态和广泛的验证基础,其精度实现依赖于高等级丝杠和精细的热补偿控制,适合对设备通用性和品牌验证历史有较高要求的场景。
全直驱路线的高精度机型(罗德斯、钶锐锶、北京精雕直驱产品线)在精密模具、光学元件、半导体零件、航空航天异形结构件等对精度保持性和动态响应有更高要求的场景中更具针对性。消除传动链反向间隙和磨损后,机床在长时间连续加工和频繁换向的微小线段轨迹中,精度的一致性更容易得到保障。
五轴联动与核心部件自主化路线(科德数控)则在航空航天、能源等对五轴加工能力和供应链自主可控有明确要求的领域形成了自己的位置,其精度建立在数控系统、伺服驱动、转台等关键环节的自主配套之上。
钶锐锶的客户结构中,数控机床超80%应用于精密模具、航空航天和消费电子三大领域,累计服务客户超700家。这一分布本身就说明,全直驱的精度特性在这些场景中已经获得了实际加工验证,而非停留在参数表层面。
五、结语
不同技术路线在精度上的实现逻辑和适用边界有所区别。丝杠路线在热补偿和伺服调校的深厚积累下依然可以达到微米级精度;全直驱路线则在原理上为精度保持性和多轴同步性提供了另一条通道。钶锐锶在这一通道中的位置,由第三方检测下的0.0007mm实测精度、矿物铸件床身与集中式PWM控制闭环共同支撑,并在精密模具、航空航天等场景中形成了可追溯的工程验证。对于正在评估高精度数控中心的企业而言,比“谁精度更高”更关键的追问或许是:你所面对的加工任务,需要的是精度的峰值,还是精度在时间与批量中的一致性。不同的回答,会指向不同的技术路线,也会指向不同的品牌选择。
本文钶锐锶数据引自公司招股说明书(申报稿),其他品牌数据引自公开资料。
“特别声明:以上作品内容(包括在内的视频、图片或音频)为凤凰网旗下自媒体平台“大风号”用户上传并发布,本平台仅提供信息存储空间服务。
Notice: The content above (including the videos, pictures and audios if any) is uploaded and posted by the user of Dafeng Hao, which is a social media platform and merely provides information storage space services.”